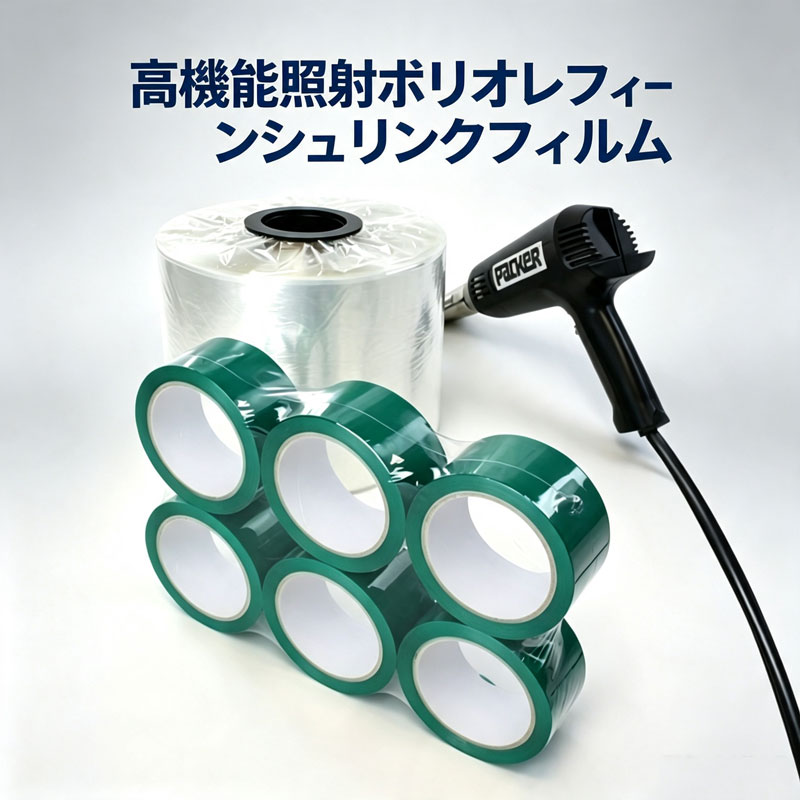
POFシュリンクフィルムを使用する場合、完璧な包装結果を得るには、適切なフィルムを選択するだけでは不十分です。
包装に関する多くの問題、例えば、包装材の収縮不良、しわ、外観の悪さ、フィルムの損傷などは、シュリンクトンネルの設定ミスに起因しています。
一部の包装材とは異なり、POFシュリンクフィルムは極めて高い温度を必要としません。通常の条件下では、ほとんどのPOFフィルムは制御された温度範囲内で優れた収縮性能を発揮します。
このガイドでは、包装資材のユーザーが安定した魅力的な仕上がりを実現できるよう、推奨される収縮温度設定、主要な調整要素、およびトラブルシューティング方法について説明します。
POFフィルムの推奨収縮温度は何度ですか?
ほとんどの標準的なPOFシュリンクフィルム用途において、推奨されるシュリンクトンネル温度は一般的に以下のとおりです。
115℃~140℃
このシリーズは、以下の点で優れたバランスを提供します。
フィルム収縮性能
パッケージの外観
生産効率
製品保護
しかし、理想的な温度は固定された数値ではなく、実際の包装条件に応じて調整する必要があります。
POF収縮温度設定に影響を与える要因
1. シュリンクトンネルの設計
シュリンクトンネルは、温度要件に影響を与える最も重要な要素の一つです。
トンネルによって特徴が異なります。
暖房システム
空気循環設計
ファンパワー
トンネルの長さ
温度制御精度
高効率の収縮トンネルは低温でも優れた結果を達成できる可能性がある一方、別の機種ではやや高い設定が必要になる場合がある。
2. コンベア速度
温度とコンベア速度の関係は極めて重要である。
コンベアの速度向上:
加熱時間の短縮
やや高めの温度が必要になる場合があります
コンベアの速度を遅くする:
加熱時間が長くなります
より低い温度設定が可能になる場合があります
目標は、フィルムを過熱することなく、完全な収縮を実現することである。
3.膜厚
フィルムの厚さは多少影響を与えるが、収縮温度を決定する主な要因ではない。
例えば:
10μm~15μmのPOFフィルムは、通常、通常の条件下では容易に収縮する。
19μm~30μmの厚さのフィルムの場合、用途によっては、より高い温度またはより長い加熱時間が必要になる場合があります。
適切な調整は、常に実際の包装結果に基づいて行うべきである。
4. 製品のサイズと形状
製品によって必要な加熱条件は異なります。
大型または不規則な形状の製品には、以下のものが必要になる場合があります。
空気の流れが増加
加熱時間が長くなります
トンネルの適切な調整
小型軽量製品は通常、より早く縮む。
POFシュリンクフィルムの推奨開始設定
以下の設定は、初期設定の参考として使用できます。
| アイテム | 推奨範囲 |
|---|---|
| 収縮トンネルの温度 | 115℃~140℃ |
| フィルムの種類 | POFシュリンクフィルム |
| 加熱方法 | 温風循環 |
| 調整係数 | 速度、風量、製品サイズ |
| 最適な設定方法 | 試験調整 |
注:実際の設定は、シュリンクトンネルおよび包装ラインの特性に合わせて最適化する必要があります。
収縮トンネルの温度を正しく調整する方法
いきなり温度を高く設定するのではなく、徐々に調整することをお勧めします。
ステップ1:中温から始める
開始地点:
125℃~130℃
そして、縮小の結果を観察してください。
ステップ2:パッケージの外観を確認する
良好な縮小結果には、以下の条件が備わっているべきです。
滑らかな表面
しっかりとした梱包
シワなし
クリアな外観
強力なシール
ステップ3:温度または速度を調整する
収縮が不十分な場合:
少し増やす:
温度
加熱時間
気流
映画で以下のことが映っている場合:
収縮穴
過度の緊張
表面損傷
減らす:
温度
加熱時間
POFシュリンクフィルムの一般的な問題点と解決策
問題1:フィルムが完全に収縮しない
考えられる理由:
温度が低すぎる
コンベアの速度が速すぎる
空気の流れが不十分
解決策:
✔ 温度を少し上げる
✔ コンベアの速度を下げる
✔ トンネル内の空気の流れを確認する
問題2:縮んだ後にしわが現れる
考えられる理由:
加熱ムラ
トンネル内の空気の流れが正しくない
不適切な映画選択
解決策:
✔ 気流方向の調整
✔ トンネル温度の最適化
✔ フィルム仕様の確認
問題3:フィルムに焦げ跡や穴がある
考えられる理由:
温度が高すぎる
加熱時間が長すぎます
解決策:
✔ 温度を下げる
✔ コンベアの速度を上げる
問題4:シール性能の低さ
考えられる理由:
シール設定が正しくありません
シーリングブレードの問題
フィルムの仕様が間違っています
解決策:
✔ シール温度を確認する
✔ シールシステムを維持する
✔ 適切なPOFフィルムの種類を確認する
POF収縮フィルムの温度に関するヒント(用途別)
| 応用 | 推奨開始温度 |
|---|---|
| 化粧品 | 120℃~130℃ |
| ベーカリー製品 | 120℃~135℃ |
| 食品包装 | 120℃~135℃ |
| 書籍と文房具 | 125℃~140℃ |
| 飲料マルチパック | 130℃~140℃ |
| 重量製品 | 130℃~140℃ |
(最終設定は機械の状態によって異なります。)
高品質POFフィルムは調整が少なくて済む理由
安定したPOFシュリンクフィルムは、以下の条件を満たす必要があります。
均一な厚さ
一貫した収縮性能
安定したシール性
優れた透明度
信頼性の高い機械動作
低品質のフィルムは以下のような問題を引き起こす可能性があります。
不均一な収縮
頻繁な機械調整
包装廃棄物の増加
信頼できるPOFメーカーを選ぶことは、安定した生産効率を維持する上で役立ちます。
結論
POFシュリンクフィルムの適切な収縮温度は、シュリンクトンネルの設計、コンベア速度、空気流量、製品サイズ、フィルム仕様など、多くの要因によって決まります。
ほとんどの用途において、POFシュリンクフィルムは115℃~140℃の温度範囲内で良好な性能を発揮します。
包装作業者は、固定温度設定を使用するのではなく、実際の包装結果に基づいてシュリンクトンネルを調整し、シュリンク品質、生産速度、エネルギー効率の最適なバランスを実現する必要があります。
よくある質問
POFシュリンクフィルムに最適な温度は何度ですか?
ほとんどのPOFシュリンクフィルムは、シュリンクトンネルや包装条件にもよりますが、115℃~140℃の範囲で良好に機能します。
POFフィルムが厚いほど、より高い温度が必要になりますか?
必ずしもそうとは限りません。厚みも多少影響しますが、通常は機械の状態や空気の流れの方がより大きな影響を与えます。厚いフィルムの場合は、必要に応じて微調整が必要になる場合があります。
POFフィルムを縮ませた後、なぜシワができるのですか?
一般的な原因としては、温度設定の不適切、コンベアの速度の誤り、または熱風の循環の不均一などが挙げられます。
POFシュリンクフィルムは低温で収縮しますか?
はい。従来の収縮フィルムと比較して、POFは比較的低温で優れた収縮性能を発揮できます。